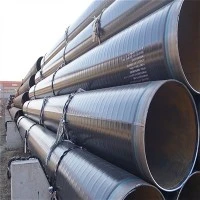
I tubi longitudinali saldati ad arco sommerso (LSAW) sono ampiamente utilizzati in progetti di ingegneria chiave come petrolio e gas, offshore e infrastrutture. La loro precisione dimensionale e le prestazioni di saldatura influiscono direttamente sulla qualità e sulla sicurezza della costruzione. Dopo che i tubi hanno superato le ispezioni di fabbrica, qualsiasi mancanza di controllo dello stoccaggio può comunque causare danni irreversibili e persino portare a pericoli e perdite economiche.

I. Rischi di deformazione dimensionale geometrica
I tubi a parete sottile di grande diametro tendono ad avere un'ovalizzazione superiore agli standard e un'ovalizzazione sotto forte pressione, mentre un supporto inadeguato (carico a punto singolo, campata eccessiva) provoca deviazioni di flessione. Punti chiave di controllo: la spaziatura dei supporti in legno deve essere inferiore o uguale a 2,5 m (ridotta per tubi a parete sottile di grande diametro), allineata verticalmente sullo stesso asse tra gli strati, con la direzione della lunghezza perpendicolare all'asse del tubo; tubi a parete sottile di grande diametro impilati Inferiore o uguale a 3 strati (regolabili per tubi a parete spessa) per distribuire i carichi concentrati. Gli smussi devono essere dotati di cappucci protettivi per evitare deformazioni da collisione; per lo stoccaggio all'aperto, le estremità dei tubi devono essere sigillate internamente per evitare che l'acqua piovana entri e causi la ruggine delle pareti interne. Lo stoccaggio a lungo termine richiede una sigillatura bidirezionale interna ed esterna. I tubi con deformazione eccessiva causano un disallineamento durante l'installazione sul campo, richiedendo un nuovo arrotondamento o una riparazione dello smusso, aumentando significativamente i costi di costruzione.
II. Rischi di corrosione e danni al rivestimento protettivo
I tubi nudi conservati a lungo termine in ambienti aperti e umidi svilupperanno ruggine o vaiolature uniformi. La vaiolatura provoca una riduzione locale dello spessore delle pareti, riducendo i margini di carico; una forte ruggine influisce anche sull'adesione dei successivi rivestimenti anticorrosivi. I tubi con rivestimenti protettivi, se sollevati con funi metalliche, posizionati su legni con spigoli vivi o trascinati durante la movimentazione, tendono a graffiare il rivestimento, ammaccature e sbucciare i bordi, creando punti di ingresso di corrosione. La movimentazione deve avvenire mediante appositi mezzi di sollevamento (quali imbracature in nylon o pinze con imbottitura in gomma); sono severamente vietati il contatto diretto della fune metallica con tubi o rivestimenti e il trascinamento del terreno. Diversi tipi di rivestimento richiedono una protezione classificata: il rivestimento 3PE (polietilene a tre strati) è sensibile ai raggi UV e richiede ombreggiatura per prevenire l'invecchiamento e la fragilità; Il rivestimento FBE (fusione epossidica) ha un'elevata durezza ma è fragile: collisioni minori causano microfessure, richiedendo priorità sulla protezione anticollisione e antiattrito; i tubi nudi o i tubi solo con shopprimer necessitano di prevenzione dell'umidità e dell'accumulo di acqua, senza che l'acqua stagnante impregni le travi del fondo.
III. Adattabilità della costruzione e rischi di tracciabilità della qualità
La miscelazione di tubi con specifiche, gradi di acciaio e numeri di lotto diversi provoca facilmente confusione nell'erogazione, portando all'erroneo utilizzo di tubi di bassa qualità in condizioni di alta pressione, creando rischi per la sicurezza. Lo stoccaggio a lungo termine provoca l'usura dell'etichetta del corpo del tubo e l'offuscamento del numero di lotto, rendendo impossibile tracciare i certificati dei materiali e i rapporti di ispezione, influenzando la completezza della documentazione di accettazione del progetto. La ruggine o la contaminazione dello smusso durante la saldatura causano facilmente difetti quali porosità, inclusione di scorie e mancanza di fusione, riducendo il tasso di qualificazione della saldatura al primo passaggio e aumentando la rilavorazione in loco.
IV. Rischi per la sicurezza e le perdite economiche
La mancata implementazione del fissaggio antirotolamento o il superamento dei limiti di altezza di impilamento possono causare il rotolamento e il collasso dei tubi, con conseguenti lesioni personali e danni alle apparecchiature periferiche. Tubi deformati, arrugginiti o danneggiati dal rivestimento che non possono essere riparati richiedono il declassamento o la rottamazione, aumentando direttamente i costi di approvvigionamento. Le rilavorazioni in loco, i nuovi arrotondamenti e la riverniciatura ritardano l'avanzamento della costruzione, influiscono sui cicli complessivi di consegna del progetto e generano perdite economiche indirette.
V. Punti chiave del controllo di base
Lo stoccaggio standardizzato deve essere implementato in quattro aspetti: sito, accatastamento, protezione e movimentazione:
1. Requisiti del sito: terreno pianeggiante, buon drenaggio, lontano da fonti di corrosione; pendenza di drenaggio per impedire l'accumulo di acqua che inzuppa il legname del fondo.
2. Specifiche di impilamento: impilamento in strati con spaziatura dei supporti in legno inferiore o uguale a 2,5 m (ridotto per tubi a parete sottile), allineati verticalmente sullo stesso asse tra gli strati con direzione della lunghezza perpendicolare all'asse del tubo; tubi a parete sottile Inferiore o uguale a 3 strati (parete spessa regolabile); cunei di legno triangolari o sacchi di sabbia su entrambi i lati dello strato inferiore per il fissaggio antirotolamento.
3. Misure di protezione: Tubazioni scoperte coperte con teloni; tubi rivestiti protetti da graffi e sole (3PE prioritario per l'ombreggiamento, FBE per l'anticollisione); smussi dotati di cappucci protettivi, estremità dei tubi sigillate internamente; memorizzati per specifica, grado di acciaio e numero di lotto con etichette chiare, seguendo il principio FIFO.
4. Requisiti per la movimentazione: Per il sollevamento utilizzare imbracature o pinze in nylon con imbottitura in gomma; vietare severamente l'impacchettamento diretto di funi metalliche, il trascinamento a terra e il sollevamento in un unico punto di tubi a parete sottile di grande diametro.
Gestione dello stoccaggio scaduto: i tubi conservati all'aperto per oltre 3 mesi devono essere nuovamente ispezionati per verificarne l'accuratezza dimensionale, il grado di corrosione e le prestazioni del rivestimento prima dell'uso. I tubi 3PE richiedono resistenza alla pelatura e campionamento per il rilevamento delle festività; I tubi FBE richiedono il rilevamento delle ferie e la valutazione dell'adesione; i tubi nudi richiedono la misurazione della riduzione dello spessore della parete. Solo dopo aver confermato che tutti sono qualificati è possibile utilizzarli.
La garanzia della qualità dei tubi LSAW attraversa l'intero processo di produzione, trasporto, stoccaggio e installazione. Lo stoccaggio, in quanto collegamento intermedio dalla fabbrica alla costruzione, viene facilmente trascurato ma determina direttamente la qualità della consegna finale. L’implementazione di un controllo standardizzato dello stoccaggio è l’unico modo per salvaguardare la qualità di base della fabbrica e garantire l’efficienza della costruzione e la sicurezza operativa a lungo termine.